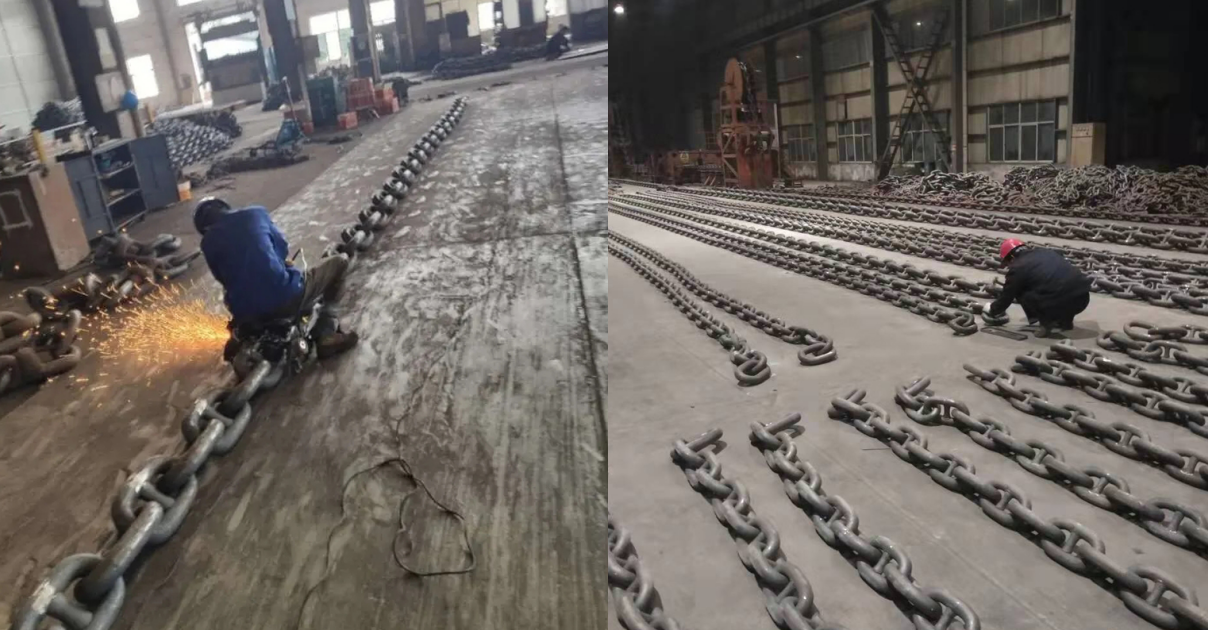
Введення в процес виробництва морських якірних ланцюгів - Частина 1
Виробництво суднових якорів з вуглецевої сталі є вузькоспеціалізованим процесом, який включає кілька точно контрольованих етапів виробництва. Від відбору сировини до кінцевого продукту він проходить такі важливі етапи, як різання, нагрівання, кування, зварювання, термічна обробка, перевірка якості та антикорозійна обробка. Кожна стадія має суворо відповідати міжнародним стандартам для забезпечення міцності, міцності та стійкості до корозії якірного ланцюга.
I. Підготовка та різання сировини
1. Вибір сталі
- В якості основного матеріалу обрано литу сталь завдяки її чудовій міцності та стійкості до корозії, які можуть відповідати вимогам використання суден у суворих морських умовах.
– Загальні характеристики сталі – сталеві прутки довжиною 6 метрів і діаметром 120 міліметрів, і ці сталеві прути надходять на завод у вигляді блоків по кілька десятків метрів.
2. Точне різання
- Використовуйте мостовий кран, щоб перемістити великі сталеві прути. За допомогою автоматичної пилки розріжте сталеві прути на секції необхідної довжини, кожна секція вагою понад 100 кілограмів.
- Процес різання повинен забезпечувати точність, щоб забезпечити сировину відповідних специфікацій для подальшого процесу кування.
II. Процеси кування та формування
1. Теплова обробка
- Розрізані сталеві секції відправляються в індукційну піч і нагріваються до вище 1500 ℃. Сцена всередині печі нагадує «лютий захід сонця», коли сталь світиться вогненно-помаранчевим кольором.
- Необхідно точно контролювати температуру нагріву, як правило, в діапазоні 530-600 ℃, щоб зробити сталь достатньо м’якою для формування.
2. Процес кування
- Розігрітий сталевий блок витягується за допомогою механічних пристосувань і поміщається в гідравлічний прес, який застосовує силу тисячі тонн для кування.
- Сталь згинається в початкову форму великої ланки ланцюга, і цей процес вимагає надзвичайно точних вимірювань і досвідчених операторів.
- Виготовлення поперечини: кругла сталь меншого розміру пресується через ковальське обладнання у форму «маленької талії», яка служить опорною конструкцією в середині якірного ланцюга.
III. Зварювання та збірка
1. Зварювання рабиці
- Зігнуті межі рабиці автоматично зварюються. Електроди притискають з’єднання разом, і струм тече крізь сталь, виробляючи тепло опору, яке плавить компоненти в повне тверде тіло.
- Під час зварювання утворюються «гарні залізні іскри». Приблизно через 15 хвилин іскри згаснуть, і зварювання рабиці завершено.
2. Горизонтальна установка
- Розташуйте готову горизонтальну планку в центрі кільця якірного ланцюга, запустіть прес-фітингове обладнання для застосування тиску та глибоко вставте горизонтальну планку в якірний ланцюг.
- Турнік міцно з'єднаний з корпусом якірного ланцюга за допомогою зварювання, що забезпечує точність габаритних розмірів і стабільність форми якірного ланцюга.